Ara Tavlı Tel: Soğuk Şekillendirmede Doğru Seçim Kriterleri
Soğuk şekillendirme uygulamalarında ara tavlı telin sunduğu işlenebilirlik ve yüzey özellikleri, üretim verimliliğiniz için kritik öneme sahiptir. Bu yazıda, ara tavlı telin ne zaman tercih edilmesi gerektiğini ve hangi uygulamalar için uygun olmadığını detaylandırıyoruz.
Uygulama
Ara Tavlı Tel Nedir ve Üretimdeki Rolü?
Ara tavlı tel, soğuk çekme prosesinde belirli bir çap düşüşü sonrası uygulanan özel bir ısıl işlemden geçmiş teldir. Bu işlem, malzemenin sertliğini düşürerek sonraki şekillendirme adımlarına hazırlar. Özellikle çok aşamalı soğuk şekillendirme gerektiren parçaların üretiminde, malzemenin işlenebilirliğini artırmak ve kalıp ömrünü uzatmak amacıyla kullanılır.
ARAS TEL SAN. ve TİC. LTD. ŞTİ. olarak sunduğumuz TAV-ARA kodlu Ara Tavlı Tel ürünümüz, 1.50 mm ile 20.00 mm çap aralığında, kaplamasız olarak üretilmektedir. Kendi tavlama sistemlerimiz sayesinde, telin mekanik özelliklerini soğuk şekillendirme prosesleriniz için optimize ediyoruz.
Ara Tavlama Prosesi ve Mekanik Özelliklere Etkisi
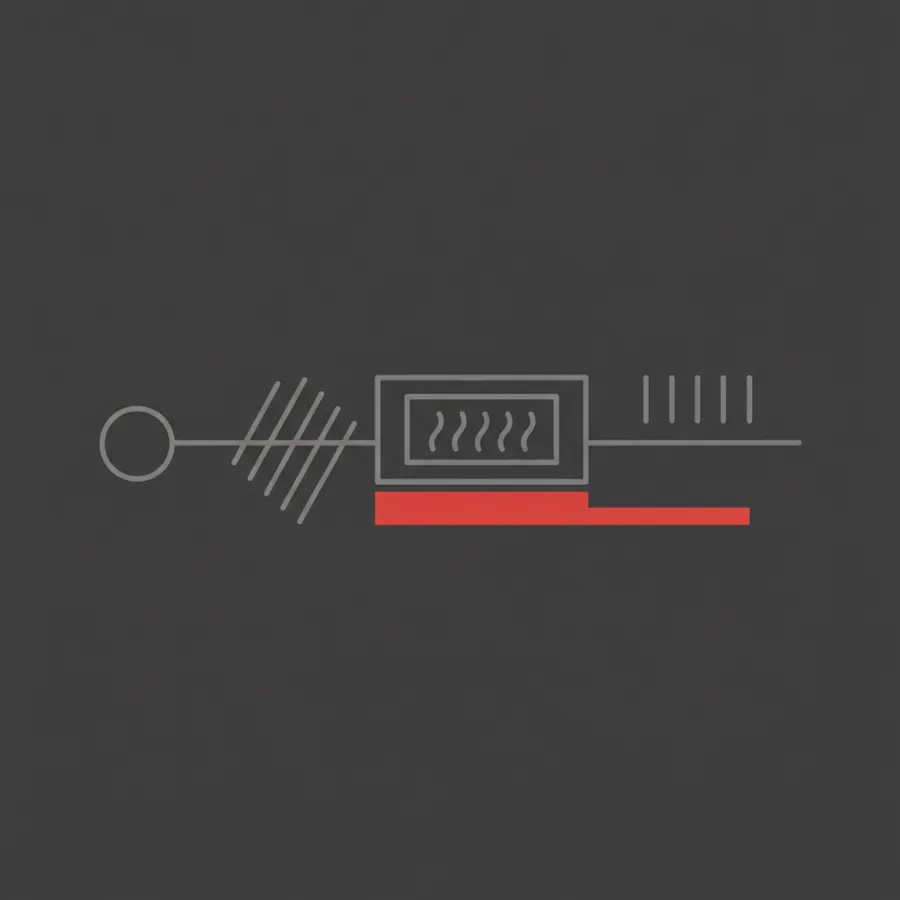
Telin çekme işlemi sırasında iş sertleşmesi (strain hardening) sonucu oluşan iç gerilimleri gidermek ve kristal yapısını yeniden düzenlemek amacıyla kontrollü sıcaklık altında tavlama işlemi uygulanır. 'Ara tav' ifadesi, telin nihai çapa ulaşmadan önce bir veya daha fazla kez tavlandığını belirtir. Bu, malzemenin daha fazla deformasyona uğramasına olanak tanır.
Bu ısıl işlem, telin çekme dayanımını ve akma mukavemetini belirli bir seviyeye düşürürken, uzama kabiliyetini ve tokluğunu artırır. Böylece, tel daha kolay deforme edilebilir hale gelir ve soğuk şekillendirme sırasında çatlama riski azalır. Mekanik değerler ürün sayfasında detaylı olarak yer almaktadır.
Kaplamasız Yüzeyin Soğuk Şekillendirme Üzerindeki Etkileri
Ara tavlı telin kaplamasız yüzeyi, bazı uygulamalar için avantaj sağlarken, bazıları için kısıtlama oluşturabilir. Kaplamasız yüzey, özellikle sonraki proseslerde yüzey temizliğinin kritik olduğu veya herhangi bir kaplama kalıntısının istenmediği durumlarda tercih edilebilir. Örneğin, kaynak uygulamaları veya özel yüzey işlemlerine tabi tutulacak parçalar için uygun bir başlangıç malzemesi olabilir.
Ancak, soğuk şekillendirme sırasında kaplama, yağlayıcının tele tutunmasını sağlayarak sürtünmeyi azaltır ve kalıp ömrünü uzatır. Kaplamasız telde bu avantaj ortadan kalkar. Bu durumda, yağlama sistemi ve kalıp malzemesi seçimi daha kritik hale gelir. Ayrıca, kaplamasız tel yüzeyinde paslanmaya karşı koruma sağlamaz; bu nedenle depolama ve taşıma koşullarına dikkat edilmelidir.
Ara Tavlı Telin İdeal Kullanım Alanları
Ara tavlı tel, özellikle civata, vida, somun gibi karmaşık geometrili ve birden fazla kalıplama adımı gerektiren parçaların üretiminde tercih edilir. Bu tür uygulamalarda, her aşamada malzemenin yeterli sünekliğe sahip olması kritik öneme sahiptir.
Düşük karbonlu çelikler genellikle tavsız olarak da şekillendirilebilirken, orta karbonlu çeliklerin (örneğin SAE 1010, SAE 1012, SAE 1022C gibi siparişle tedarik edilebilen kaliteler) soğuk şekillendirme kabiliyetini artırmak için ara tavlama önemlidir. Özel civatalar, pimler, bazı perçin türleri ve karmaşık bağlantı elemanları, ara tavlı telin sıklıkla kullanıldığı ürün gruplarıdır.
Ara Tavlı Tel Ne Zaman Tercih Edilmemelidir?
Basit ve az deformasyon gerektiren tek veya iki aşamalı soğuk şekillendirme uygulamalarında (örneğin standart çivi veya basit perçinler), tavsız veya tavsız fosfatlı tel (FOS-DD) daha maliyet etkin bir çözüm olabilir. Bu tür uygulamalarda, ara tavlamanın getirdiği ek maliyet ve proses adımı gereksiz olabilir.
Eğer soğuk şekillendirme prosesi yüksek sürtünme ve kalıp aşınması riski taşıyorsa, fosfat kaplı tel (FOS-ARA, FOS-DD veya FOS-TAM) tercih edilmelidir. Fosfat kaplama, yağlayıcının daha iyi tutunmasını sağlayarak kalıp ömrünü önemli ölçüde uzatır. Kaplamasız olması nedeniyle, ara tavlı tel uzun süreli depolama veya nemli ortamda paslanma riski taşır. Bu tür risklerin olduğu durumlarda, koruyucu bir kaplama içeren teller daha uygun olacaktır.
Parçanın çok yüksek deformasyonlara maruz kalacağı ve nihai ürünün maksimum sünekliğe sahip olması gerektiği durumlarda ise, tam tavlı tel (TAV-TAM) daha uygun bir seçenek olabilir. Tam tavlama, malzemenin en düşük sertliğe ve en yüksek uzama değerlerine ulaşmasını sağlar.
Çelik Kalitesi ve Uygulama Uyumu
Ara tavlı telin performansı, kullanılan çelik kalitesine göre farklılık gösterir. Düşük karbonlu çelikler (SAE 1006, 1006C, 1006 DQ+) genellikle iyi soğuk şekillendirme kabiliyetine sahiptir. Orta karbonlu çelikler (SAE 1008, 1010, 1012, 1022C) ise daha yüksek mukavemet gerektiren parçalar için tercih edilir ve ara tavlama bu kalitelerde işlenebilirliği artırır.
20MnB4, 23MnB4 gibi bor alaşımlı çelikler, ısıl işlem sonrası yüksek mukavemet ve sertlik elde etmek için kullanılır. Bu kalitelerde de soğuk şekillendirme öncesinde uygun bir tavlama prosesi (ara tav veya tam tav) kritik öneme sahiptir.
ARAS TEL SAN. ve TİC. LTD. ŞTİ olarak, düzenli stoklarımızda SAE 1006, 1006C, SAE 1006 DQ+, 20MnB4, 23MnB4 gibi kaliteleri bulundurmaktayız. İhtiyaçlarınıza özel olarak SAE 1005, SAE 1008, SAE 1010, SAE 1012, SAE 1022C gibi kaliteleri de sipariş üzerine tedarik edebiliriz.
Doğru Tel Seçimi İçin Teknik Destek
Üretim prosesinizin verimliliği ve nihai ürün kaliteniz için doğru tel seçimi büyük önem taşır. Ara tavlı tel, belirli soğuk şekillendirme uygulamaları için ideal bir çözüm sunarken, her uygulama için en uygun seçenek olmayabilir.
İhtiyaçlarınızı analiz ederek, üretim şartlarınıza ve nihai ürün gereksinimlerinize en uygun tel tipini (tavlı, fosfatlı, tavsız vb.) ve çelik kalitesini belirlemek için teknik ekibimizle iletişime geçebilirsiniz. Esenyurt/İstanbul tesisimizden kendi araçlarımızla İstanbul içi sevkiyat yapmaktayız.
Bu yazıda geçen ürünler
- Ara Tavlı Fosfat Kaplı Tel — 1,50–20,00 mm
- Final Tavlı Tel — 1,00–20,00 mm
- Ara Tavlı Tel — 1,50–20,00 mm